作図チェックシート(鋼板切断・板金)
作図チェックシートとは、客先から受け取った図面(PDF・紙)をもとに自社の CAD で作図し、切断データ(NC・ネスティング)にする前に、写し間違いや切断データで困る作図のミスを見つけるための表です。この鋼板切断・板金用の Excel テンプレートには、図番・材質・板厚・数量・穴・開先・公差・切断方法・板取り・刻印・CAD の図形まで31項目が入っていて、客先図面の値と作図データの値を並べると一致・不一致が自動で出ます。
別の呼び方: 作図チェックリスト/切断図 チェック/NCデータ チェックシート/ネスティング チェック/板金 作図 チェック/切断データ 確認
- 作図チェックシートとは?
- 客先図面から自社の CAD で作図したデータを、切断データにする前に客先図面と見比べ、写し間違いや作図のミスを見つけるための表です。
- 何を確かめますか?
- 図番・改訂、材質・板厚、数量(員数×台数)、外形・穴・R・開先・公差、切断方法と切り代、板取りの向き、刻印、注記の写し漏れ、CAD の単位・未閉合・重複線・レイヤの31項目です。
- どこでミスが起きやすいですか?
- 数量の掛け忘れ、穴径を慣例の値で描く、旧版の図面で作図する、注記を作業指示に写し忘れる、輪郭が閉じていなくて切断データにならない、などです。
- 形式
- Excel・PDF
- 用紙
- A4横
- 更新日
- 2026.11.05
- 版
- v1.0
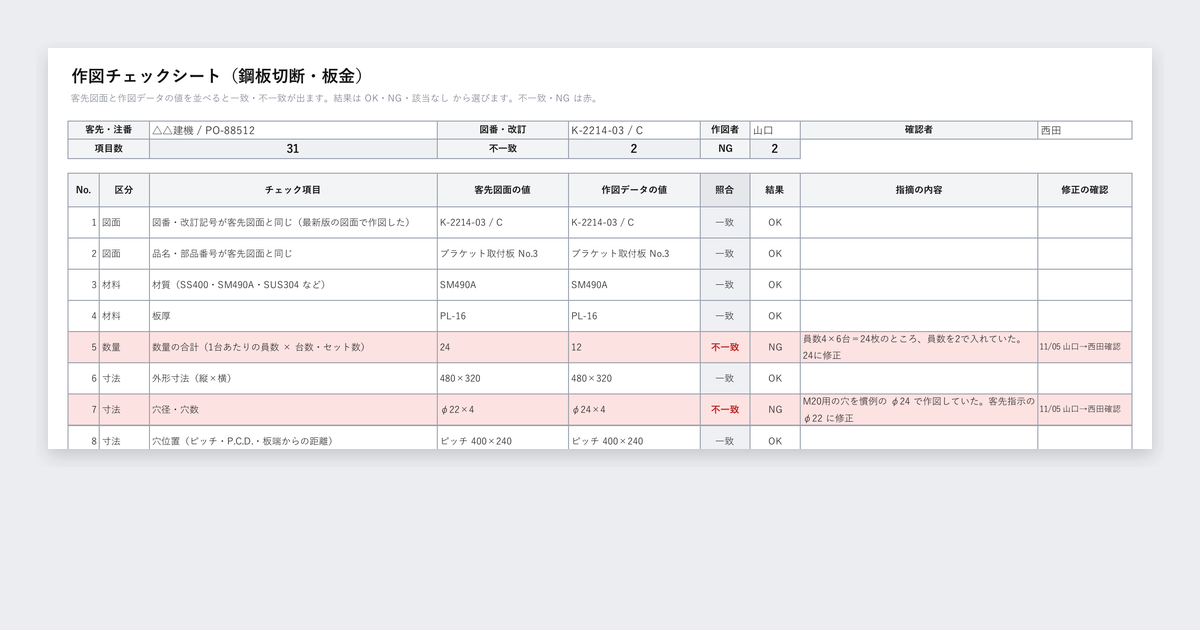
記入例
Excel の「記入例」シートと同じ内容です。グレーの列は自動で計算され、すぐ確かめる行は赤、期限の近い行は黄色で表示されます。
作図チェックシート(鋼板切断・板金)
客先図面と作図データの値を並べると一致・不一致が出ます。結果は OK・NG・該当なし から選びます。不一致・NG は赤。
客先・注番△△建機 / PO-88512
図番・改訂K-2214-03 / C
作図者山口
確認者西田
項目数31
不一致2
NG2
| No. | 区分 | チェック項目 | 客先図面の値 | 作図データの値 | 照合 | 結果 | 指摘の内容 | 修正の確認 |
|---|---|---|---|---|---|---|---|---|
| 1 | 図面 | 図番・改訂記号が客先図面と同じ(最新版の図面で作図した) | K-2214-03 / C | K-2214-03 / C | 一致 | OK | ||
| 2 | 図面 | 品名・部品番号が客先図面と同じ | ブラケット取付板 No.3 | ブラケット取付板 No.3 | 一致 | OK | ||
| 3 | 材料 | 材質(SS400・SM490A・SUS304 など) | SM490A | SM490A | 一致 | OK | ||
| 4 | 材料 | 板厚 | PL-16 | PL-16 | 一致 | OK | ||
| 5 | 数量 | 数量の合計(1台あたりの員数 × 台数・セット数) | 24 | 12 | 不一致 | NG | 員数4×6台=24枚のところ、員数を2で入れていた。24に修正 | 11/05 山口→西田確認 |
| 6 | 寸法 | 外形寸法(縦×横) | 480×320 | 480×320 | 一致 | OK | ||
| 7 | 寸法 | 穴径・穴数 | φ22×4 | φ24×4 | 不一致 | NG | M20用の穴を慣例の φ24 で作図していた。客先指示の φ22 に修正 | 11/05 山口→西田確認 |
| 8 | 寸法 | 穴位置(ピッチ・P.C.D.・板端からの距離) | ピッチ 400×240 | ピッチ 400×240 | 一致 | OK | ||
| 9 | 寸法 | 長穴・切欠きの寸法と位置 | 該当なし | 長穴・切欠きなし | ||||
| 10 | 寸法 | 角のR・面取り(外周の R・C) | 4-R20 | 4-R20 | 一致 | OK | ||
| 11 | 寸法 | 開先(形・角度・ルート面)と、開先を取る辺 | レ形35° ルート面2 下辺 | レ形35° ルート面2 下辺 | 一致 | OK | ||
| 12 | 寸法 | 普通公差の等級・個別に指示された公差 | 中級(m) | 中級(m) | 一致 | OK | ||
| 13 | 寸法 | 曲げがある場合、展開寸法(曲げの伸び)を見込んでいる | 該当なし | 曲げなし | ||||
| 14 | 切断 | 切断方法(ガス・プラズマ・レーザー)が、板厚・材質・客先の指定に合う | OK | PL-16 SM490A のためレーザーで切断。客先の指定なし | ||||
| 15 | 切断 | 切り代・カーフ幅の補正の向きが正しい(外形は外側、穴は内側) | OK | |||||
| 16 | 切断 | 板厚に比べて小さい穴を、切断で抜くか後からドリルで開けるか決めた | OK | 最小穴 φ22 は板厚16 より大きいため切断で抜く | ||||
| 17 | 切断 | 細長い・幅の狭い形で、熱による曲がり・反りへの対策(切断順・ジョイント)がある | 該当なし | 幅の狭い部分なし | ||||
| 18 | 切断 | 切断の開始点(ピアス)と入り方が、製品の面・穴の縁にかからない | OK | |||||
| 19 | 板取り | 圧延方向の指定があれば、板取り(ネスティング)の向きをそろえた | 長辺を圧延方向 | 長辺を圧延方向 | 一致 | OK | ||
| 20 | 板取り | 部品どうしの間隔・板の端からの余白が、切断方法と板厚に合う | OK | |||||
| 21 | 刻印 | 刻印・マーキングの内容(品番・改訂・ヒートNo.など)と位置 | K2214-03C 裏面左下 | K2214-03C 裏面左下 | 一致 | OK | ||
| 22 | 注記 | 客先図面の注記(バリ取り・黒皮除去・ミルシート添付など)を作業指示に写した | バリ取り・ミルシート添付 | バリ取り・ミルシート添付 | 一致 | OK | ||
| 23 | 注記 | 表面処理・溶接後の加工など、後工程への指示を写した | 該当なし | 後工程の指示なし | ||||
| 24 | CAD | 図形の単位が mm で、実寸(1:1)で描かれている | OK | |||||
| 25 | CAD | 外形・穴の輪郭が閉じている(すき間・未閉合がない) | OK | |||||
| 26 | CAD | 重複線・重なった図形・ゼロ長さの線がない | OK | |||||
| 27 | CAD | 切断する線と、寸法・文字・中心線・枠が別のレイヤに分かれている(切断データに入らない) | OK | |||||
| 28 | CAD | 曲線が円弧・直線になっている(細かい折れ線・スプラインのまま渡さない) | OK | |||||
| 29 | CAD | 表裏・左右の勝手が客先図面と合う(勝手違いは別の部品として作図) | OK | |||||
| 30 | 照合 | 作図データを印刷するか重ねて、客先図面と外形・穴を照らし合わせた | OK | |||||
| 31 | 記録 | 作図データ・切断データのファイル名と版が図番・改訂と合い、旧版のデータを使っていない | OK |
このテンプレートでできること
- 鋼板切断・板金の作図で確かめる31項目が最初から入っている
- 客先図面の値と作図データの値を並べると、一致・不一致を自動で判定
- OK・NG・該当なしを選ぶだけ。不一致・NGの行は赤
- 不一致・NGの件数を上に自動で集計
- 切断データにするときに困る CAD の作図ミス(未閉合・重複線・レイヤ)も確かめる
- 見落としやすい点と、切断方法ごとの特徴の早見表つき
こんな方におすすめ
- 客先図面から切断用の CAD データを作っている鋼板切断・板金・製缶の方
- 作図の写し間違いで、切り直し・材料の無駄が出ている方
- 作図と確認の担当を分けて、ダブルチェックを形にしたい方
シートの構成
- 使い方
- 入力する列・自動で判定する列の見分け方と手順
- 記入例
- ブラケット取付板(SM490A PL-16)で、数量と穴径の写し間違いを見つけた例
- 作図チェックシート
- 31項目が入った空欄のシート。図面ごとにコピーして使う
- 見落としやすい点
- 作図でよくある見落とし・切断方法ごとの特徴
項目と書き方
| 項目 | 書き方 | 例 |
|---|---|---|
| 客先図面の値 | 客先図面に書かれている値をそのまま書く。値で比べない項目は空欄でよい | φ22×4 |
| 作図データの値 | 自社で作図した CAD データ・切断の指示に入っている値を、同じ書き方で書く | φ24×4 |
| 照合 | 両方を書くと自動で「一致」「不一致」が出る(前後の空白は無視、書き方が違うと不一致) | 不一致 |
| 結果 | OK・NG・該当なしから選ぶ。不一致なら直してから OK にするか、NG のまま指摘を書く | NG |
| 指摘の内容・修正の確認 | どこがどう違ったか、直した日と確認した人 | M20用の穴を φ24 で作図していた。φ22 に修正 |
作るときの注意
01
値は同じ書き方で写す
照合は文字で比べます。「PL-16」と「t16」のように書き方が違うと不一致になるので、社内で書き方をそろえておくと見落としが減ります。
02
数量は掛け算まで確かめる
1台あたりの員数と台数・セット数を掛けた合計で比べます。員数だけを入れるミスがよく起きます。
03
作図と確認は別の人で
描いた人が自分で見ると同じ思い込みで見落とします。客先図面を読み上げて別の人が作図データを見る、のように分けます。
04
輪郭の未閉合は切断の前に見る
輪郭が閉じていない・線が重なっていると、切断データにしたときに経路が切れたり二度切りになったりします。CAD の段階で直します。
項目の根拠にした規格
- JIS B 0405 普通公差(長さ寸法・角度寸法の許容差。f・m・c・v の等級)
- JIS B 0417 ガス切断加工鋼板の普通許容差
- JIS G 3101・JIS G 3106 一般構造用圧延鋼材(SS400 など)・溶接構造用圧延鋼材(SM490A など)
手作業を減らすなら
よくある質問
曲げのある板金部品にも使えますか?
使えます。「展開寸法」の行で、曲げの伸びを見込んだ展開になっているかを確かめます。曲げの向き・順番など、社内で確かめている項目があれば足してください。
部品が多い注文ではどう使いますか?
図番ごとにシートをコピーして使います。同じ形の部品が多いときは、数量・材質・板厚の行を先に見ると手戻りが少なくなります。
客先の PDF 図面と CAD データを自動で突き合わせたい。
PDF 図面の寸法・注記と CAD データの値を AI で読み取り、食い違いを洗い出す方法があります。
フォームを送信すると、すぐにダウンロードできます
関連するテンプレート
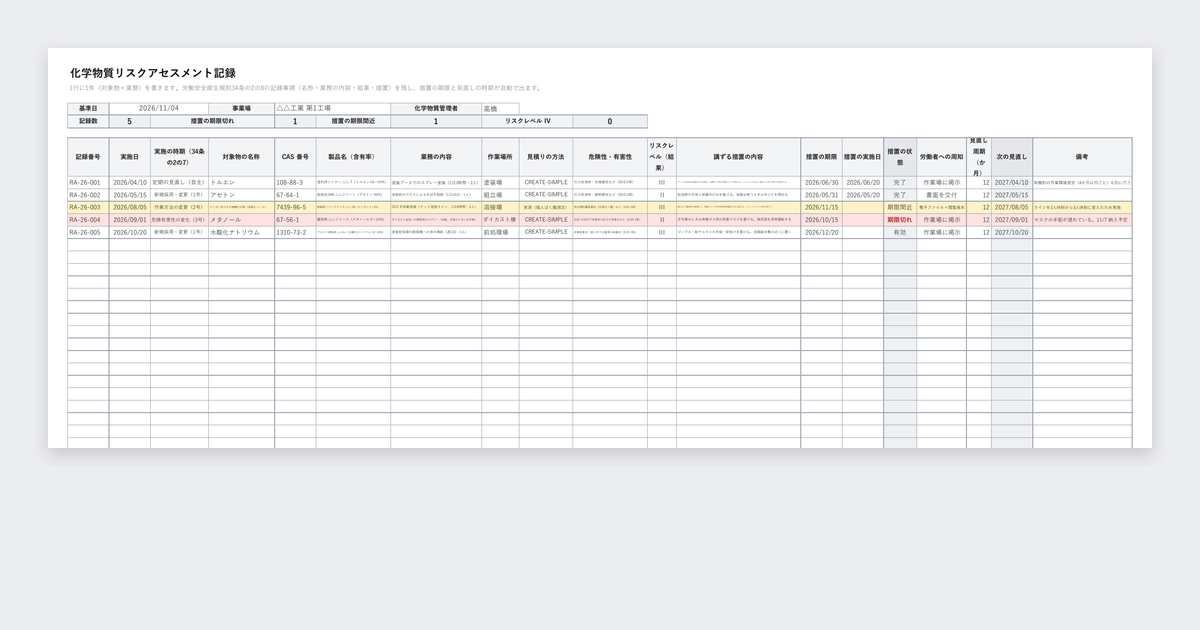
化学物質リスクアセスメント記録テンプレート
化学物質リスクアセスメントの記録とは、リスクアセスメント対象物を扱う業務ごとに、危険性・有害性の見積りの結果と講ずる措置を残す記録です。
Excel・PDF A4横 2026.10.27 更新
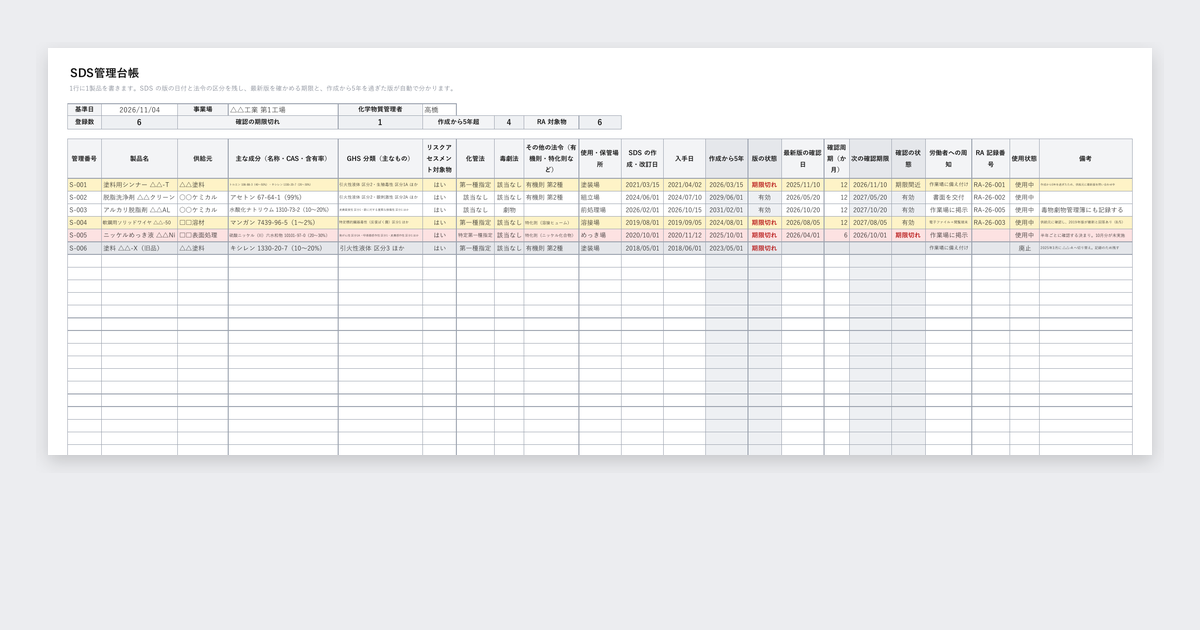
SDS管理台帳テンプレート(版・法令の区分・確認期限)
SDS(安全データシート)とは、化学品を譲渡・提供する者が相手に渡す、危険性・有害性と取扱い方の文書です。
Excel・PDF A4横 2026.10.27 更新
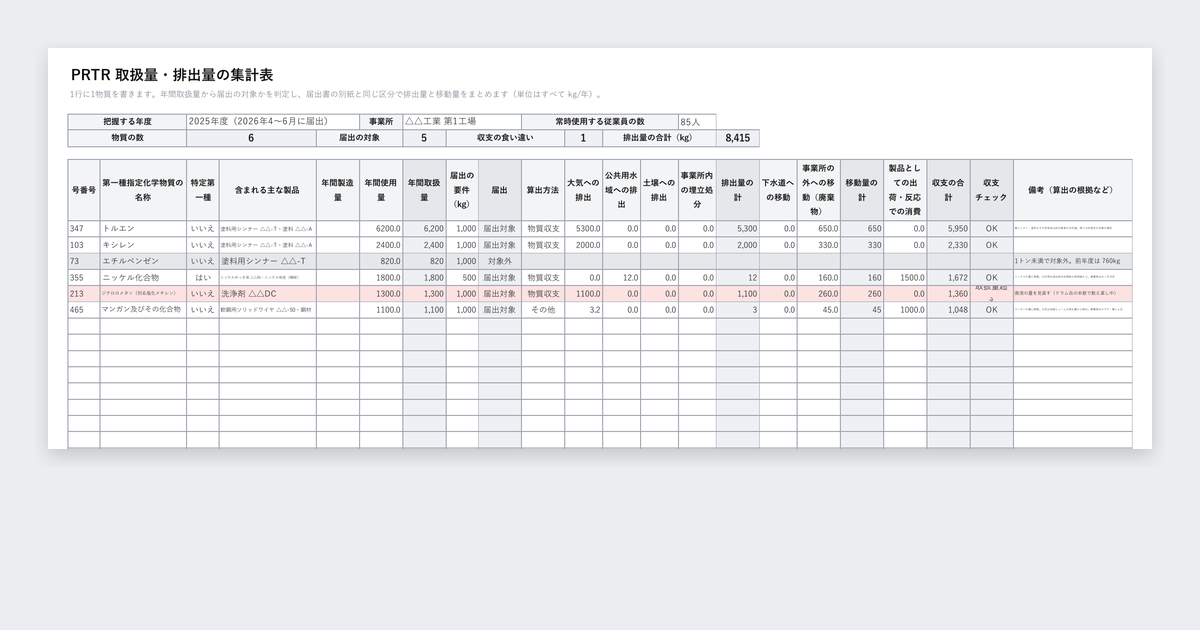
PRTR 取扱量・排出量の集計表テンプレート(化管法の届出用)
PRTR 届出とは、化管法第5条にもとづき、第一種指定化学物質の前年度の排出量・移動量を、事業所ごとに毎年度、都道府県知事を経由して国に届け出る制度です。
Excel・PDF A4横 2026.10.27 更新
関連する資料
図面AI活用ガイド|検図・書類と図面の突き合わせ・手書き図面の清書
検図(図面の差分チェック)、図面と仕様書・材料表の突き合わせ、手書き図面の清書を、AIに任せるときの考え方をまとめた資料です。
PDF 14ページ 2026.10.24 更新
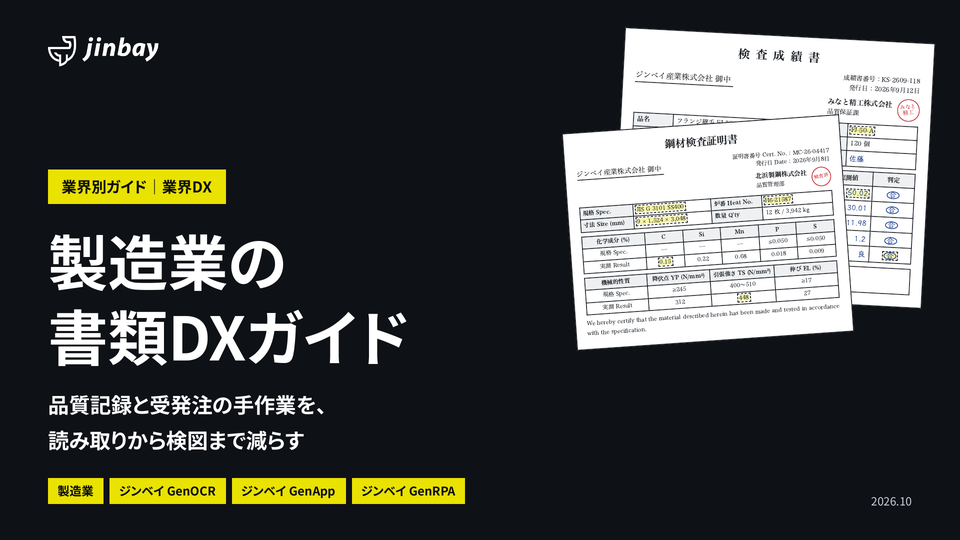
製造業の書類DXガイド(検査成績書・ミルシート・注文書)
製造業で紙・FAX・PDFのまま残りやすい検査成績書・ミルシート・注文書を例に、読み取り(ジンベイ GenOCR)、品質記録と承認(ジンベイ GenApp)、基幹システムへの入力(ジンベイ GenRPA)、図面の照合(図面AI)までを1冊にまとめました。
PDF 24ページ 2026.10.24 更新