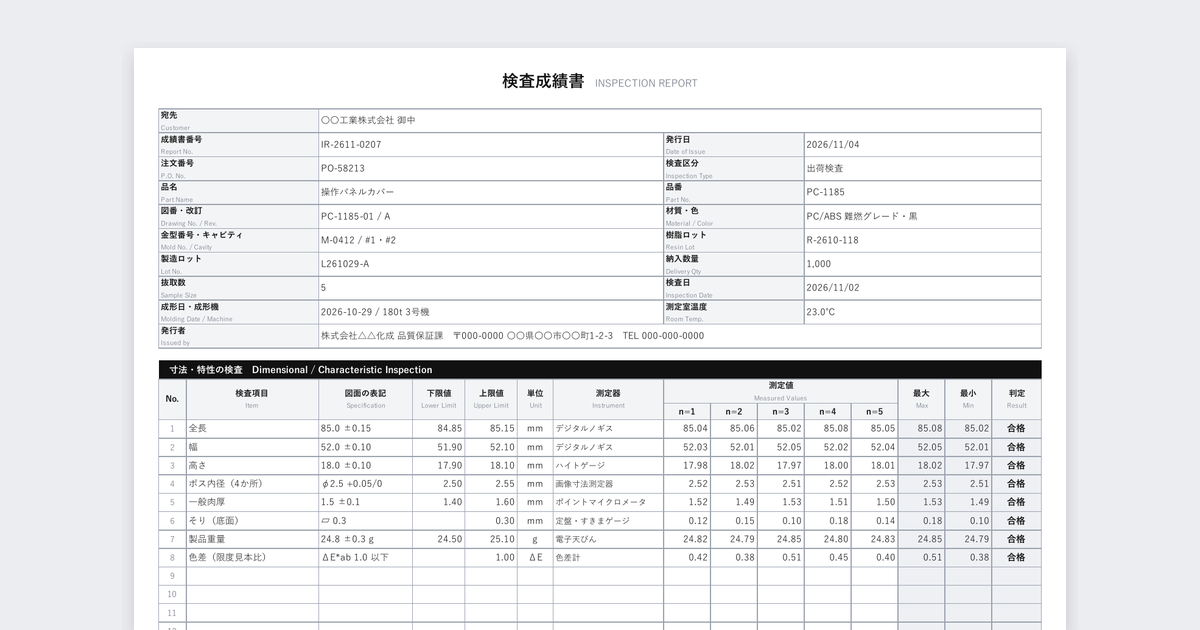
記入例
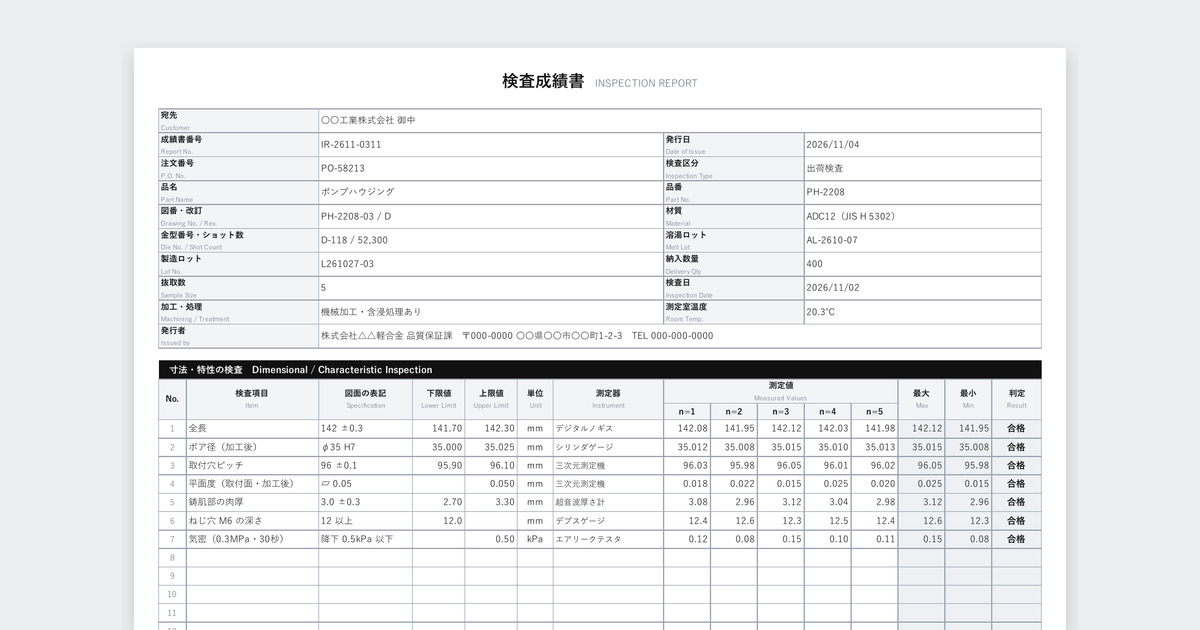
Excel の「記入例」シートと同じ内容です。グレーの欄(最大・最小・判定・総合判定)は自動で計算され、規格から外れた測定値は赤く表示されます。
検査成績書INSPECTION REPORT
| 宛先Customer | 〇〇工業株式会社 御中 | ||
|---|---|---|---|
| 成績書番号Report No. | IR-2611-0311 | 発行日Date of Issue | 2026/11/04 |
| 注文番号P.O. No. | PO-58213 | 検査区分Inspection Type | 出荷検査 |
| 品名Part Name | ポンプハウジング | 品番Part No. | PH-2208 |
| 図番・改訂Drawing No. / Rev. | PH-2208-03 / D | 材質Material | ADC12(JIS H 5302) |
| 金型番号・ショット数Die No. / Shot Count | D-118 / 52,300 | 溶湯ロットMelt Lot | AL-2610-07 |
| 製造ロットLot No. | L261027-03 | 納入数量Delivery Qty | 400 |
| 抜取数Sample Size | 5 | 検査日Inspection Date | 2026/11/02 |
| 加工・処理Machining / Treatment | 機械加工・含浸処理あり | 測定室温度Room Temp. | 20.3℃ |
| 発行者Issued by | 株式会社△△軽合金 品質保証課 〒000-0000 〇〇県〇〇市〇〇町1-2-3 TEL 000-000-0000 | ||
寸法・特性の検査 Dimensional / Characteristic Inspection
| No. | 検査項目Item | 図面の表記Specification | 下限値Lower Limit | 上限値Upper Limit | 単位Unit | 測定器Instrument | 測定値Measured Values | 最大Max | 最小Min | 判定Result | ||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| n=1 | n=2 | n=3 | n=4 | n=5 | ||||||||||
| 1 | 全長 | 142 ±0.3 | 141.70 | 142.30 | mm | デジタルノギス | 142.08 | 141.95 | 142.12 | 142.03 | 141.98 | 142.12 | 141.95 | 合格 |
| 2 | ボア径(加工後) | φ35 H7 | 35.000 | 35.025 | mm | シリンダゲージ | 35.012 | 35.008 | 35.015 | 35.010 | 35.013 | 35.015 | 35.008 | 合格 |
| 3 | 取付穴ピッチ | 96 ±0.1 | 95.90 | 96.10 | mm | 三次元測定機 | 96.03 | 95.98 | 96.05 | 96.01 | 96.02 | 96.05 | 95.98 | 合格 |
| 4 | 平面度(取付面・加工後) | ▱ 0.05 | 0.050 | mm | 三次元測定機 | 0.018 | 0.022 | 0.015 | 0.025 | 0.020 | 0.025 | 0.015 | 合格 | |
| 5 | 鋳肌部の肉厚 | 3.0 ±0.3 | 2.70 | 3.30 | mm | 超音波厚さ計 | 3.08 | 2.96 | 3.12 | 3.04 | 2.98 | 3.12 | 2.96 | 合格 |
| 6 | ねじ穴 M6 の深さ | 12 以上 | 12.0 | mm | デプスゲージ | 12.4 | 12.6 | 12.3 | 12.5 | 12.4 | 12.6 | 12.3 | 合格 | |
| 7 | 気密(0.3MPa・30秒) | 降下 0.5kPa 以下 | 0.50 | kPa | エアリークテスタ | 0.12 | 0.08 | 0.15 | 0.10 | 0.11 | 0.15 | 0.08 | 合格 | |
外観・機能・書類の確認 Visual / Functional / Document Check
| No. | 検査項目Item | 判定基準Criteria | 検査方法Method | 結果Result |
|---|---|---|---|---|
| 1 | 外観(鋳肌) | 湯じわ・湯境・欠肉・割れがないこと(限度見本と照合) | 目視 | 合格 |
| 2 | バリ取り | パーティング・押出しピン跡にバリ残りがないこと | 目視 | 合格 |
| 3 | 加工面 | 打痕がなく、φ0.5 mm を超える巣が出ていないこと | 目視・ルーペ | 合格 |
| 4 | ねじ M6 | 通り側が入り、止まり側が入らないこと | ねじプラグゲージ | 合格 |
| 5 | 内部の巣 | 指定部位に有害な巣がないこと(抜取 1 個) | X線透過検査 | 合格 |
| 6 | 化学成分 | 溶湯の分析値が ADC12 の成分範囲内(JIS H 5302) | 発光分光分析 | 合格 |
| 7 | 数量 | 納入数量 400 個 | 計数 | 合格 |
| 総合判定Overall Judgment | 合格 |
|---|
| 検査Inspected by | 確認Checked by | 承認Approved by |
|---|---|---|
| 山田 | 鈴木 | 佐藤 |
| 備考Remarks | 気密試験は全数実施(記録は抜取5個分を記載)。X線透過検査は抜取1個。 |
|---|
このテンプレートでできること
- 測定値を入れると、最大・最小・合否を自動で判定
- 加工後の寸法・鋳肌の肉厚・気密試験など、ダイカストに合わせた検査項目
- 金型番号・溶湯ロット・加工内容の欄つき
- 湯じわ・湯境・巣・割れなど鋳造欠陥の確認欄
- 鋳造欠陥(7種類)の状態・原因・確かめ方の早見表つき
- 項目名は日本語と英語の併記。A4横1枚に収まる印刷設定
こんな方におすすめ
- ダイカスト・鋳造品の出荷検査で、お客様に出す検査成績書を作る方
- 気密試験や X 線検査の結果を、寸法と一緒に記録したい方
- 鋳造品を外注していて、受入検査の記録をそろえたい方
シートの構成
- 使い方
- 入力する欄・自動で計算する欄の見分け方と手順
- 記入例
- 機械加工後のポンプハウジング1品番を5個抜き取りで測った例
- 検査成績書
- 空欄の書式。コピーして品番・ロットごとに使う
- 鋳造欠陥の早見表
- 引け巣・ガス巣・湯じわ・湯境など7種類
項目と書き方
| 項目 | 書き方 | 例 |
|---|---|---|
| 材質 | 合金の記号と規格 | ADC12(JIS H 5302) |
| 金型番号 | 測った製品の金型。摩耗による寸法の変化を追える | D-118 |
| 溶湯ロット | 溶かした材料のロット。成分の分析値と対応づける | AL-2610-07 |
| 加工・処理 | 鋳造後の機械加工や含浸処理の有無 | 機械加工・含浸処理あり |
| 気密 | 試験の圧力・時間・判定値を規格の欄に書く | 0.3 MPa・30秒で圧力降下 0.5 kPa 以下 |
| ボア径 | 加工後の穴径。はめあい公差(H7など)から下限値・上限値を出す | φ35 H7 → 35.000〜35.025 |
| 判定・総合判定 | 自動。測定値がすべて範囲内なら「合格」、1つでも外れたら「不合格」 | 合格 |
作るときの注意
01
金型番号とショット数を残す
ダイカストの金型は使うほど摩耗し、寸法やバリが少しずつ変わります。金型番号とショット数を残すと、変化の始まりを追えます。
02
加工面の巣は大きさで判定する
加工で表面に出た巣は、図面やお客様との取り決めの大きさで判定します。基準の大きさを判定基準の欄に書いておきます。
03
気密試験は条件まで書く
圧力・保持時間・判定値が違えば結果も変わります。試験の条件を規格の欄に書き、測った圧力降下を残します。
04
抜取の試験は個数を書く
X線透過検査や切断検査のように一部だけを調べる試験は、何個を調べたかを判定基準の欄に書きます。
05
判定した人と承認した人を残す
ISO 9001(8.6)は、合否の基準を満たした証拠と、出荷を許可した人がわかる記録を求めています。検査・確認・承認の欄は空けずに出します。
項目の根拠にした規格
- JIS H 5302 アルミニウム合金ダイカスト(ADC12 の化学成分)
- JIS B 0401 寸法公差及びはめあいの方式(H7 など)
- ISO 9001:2015 8.6 製品及びサービスのリリース(合否の証拠と、出荷を許可した人の記録)
手作業を減らすなら
GenApp
検査成績書の作成から承認・保管まで、システムで
測定値の入力、合否の判定、承認、お客様への提出までを1つのシステムで。30分のデモで、検査成績書の業務をシステムにしてお見せします。
デモを予約するよくある質問
英語の検査成績書を求められたら、どうすればよいですか?
項目名は日本語と英語の併記なので、そのまま出せます。品名や検査項目などの記入欄を英語で書けば足ります。
抜取数が5個より多いときは?
同じ検査項目を2行に分けて、6個目以降を次の行に入れます。判定は行ごとに出て、総合判定にはすべての行が反映されます。
「合格・不合格」を「OK・NG」にできますか?
判定の列の式にある「合格」「不合格」を書き換えると変えられます。総合判定の式と色の条件も同じ言葉にそろえてください。
お客様から書式を指定されているときは?
お客様指定の書式が優先です。このテンプレートは、指定の書式に写す前の下書きや、社内の記録として使えます。
鋳造品の外注先から届く成績書を、台帳にまとめるのが大変です。
書式が会社ごとに違う成績書は、GenOCR で規格値と測定値を表のまま読み取り、受入検査の台帳に入れられます。
フォームを送信すると、すぐにダウンロードできます
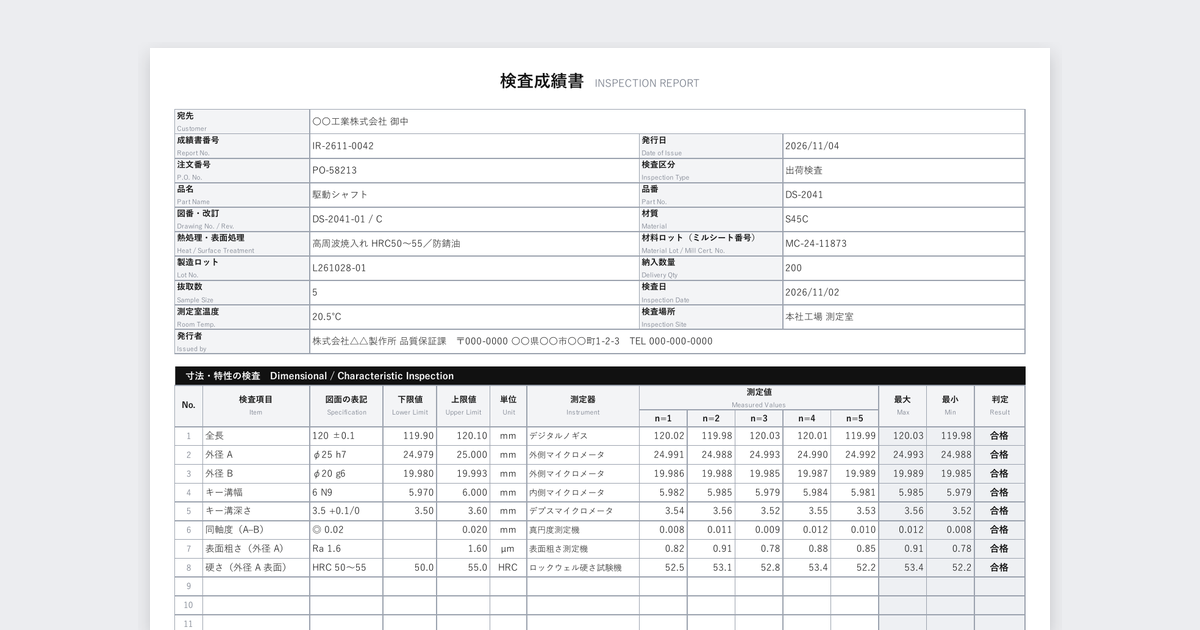
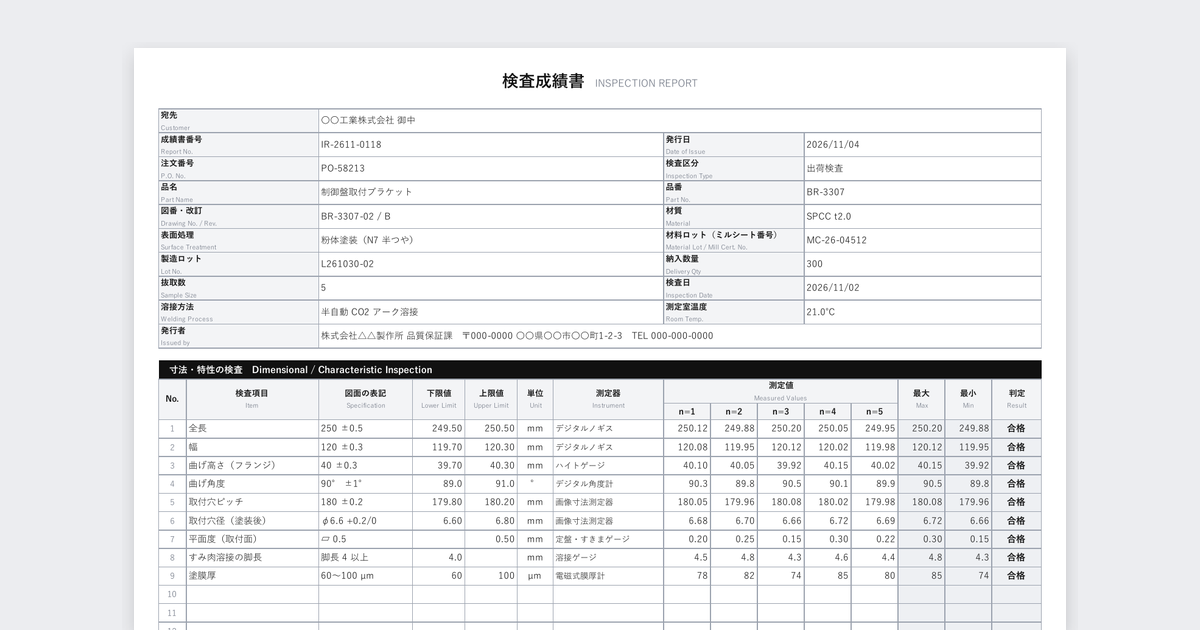
関連する資料
製造業の書類DXガイド(検査成績書・ミルシート・注文書)
製造業で紙・FAX・PDFのまま残りやすい検査成績書・ミルシート・注文書を例に、読み取り(GenOCR)、品質記録と承認(GenApp)、基幹システムへの入力(GenWorker)、図面の照合(図面AI)までを1冊にまとめました。
PDF 24ページ 2026.10.24 更新
GenOCR 帳票別活用ガイド|請求書・注文書・手書き帳票など21種類のAI-OCR活用例
請求書・領収書・注文書・検査成績書・ミルシート・配送伝票・申込書・源泉徴収票・健康診断書・手書き帳票など21種類の帳票について、よくある課題と、GenOCRでの読み取り方、主な抽出項目を1帳票1ページで整理した資料です。
PDF 25ページ 2026.10.24 更新