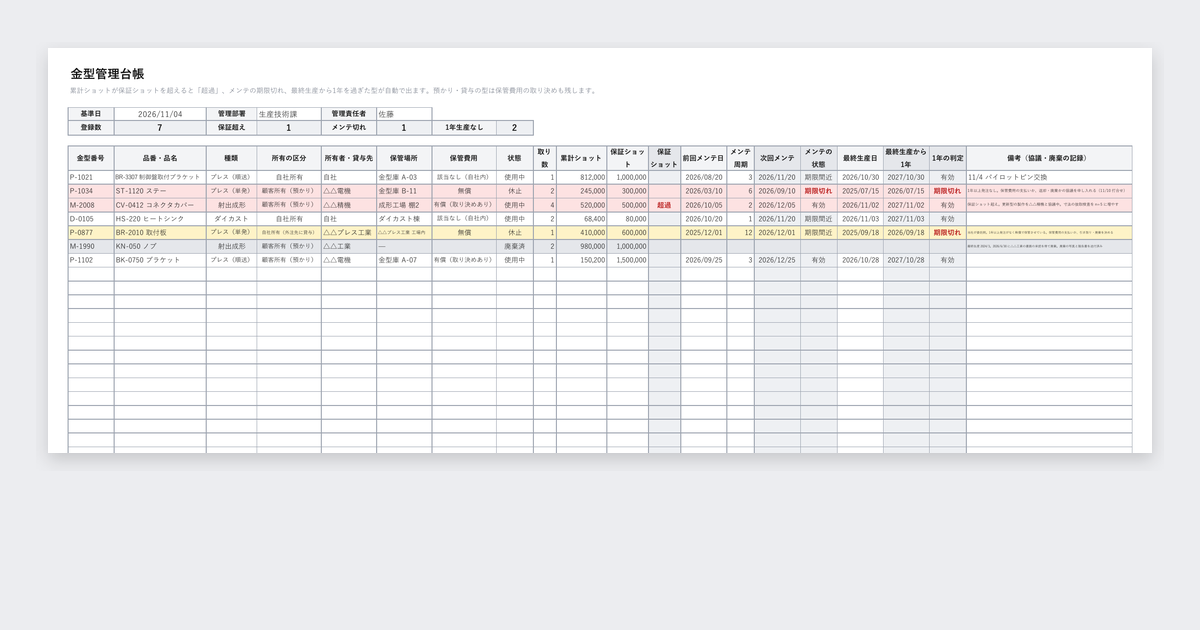
記入例
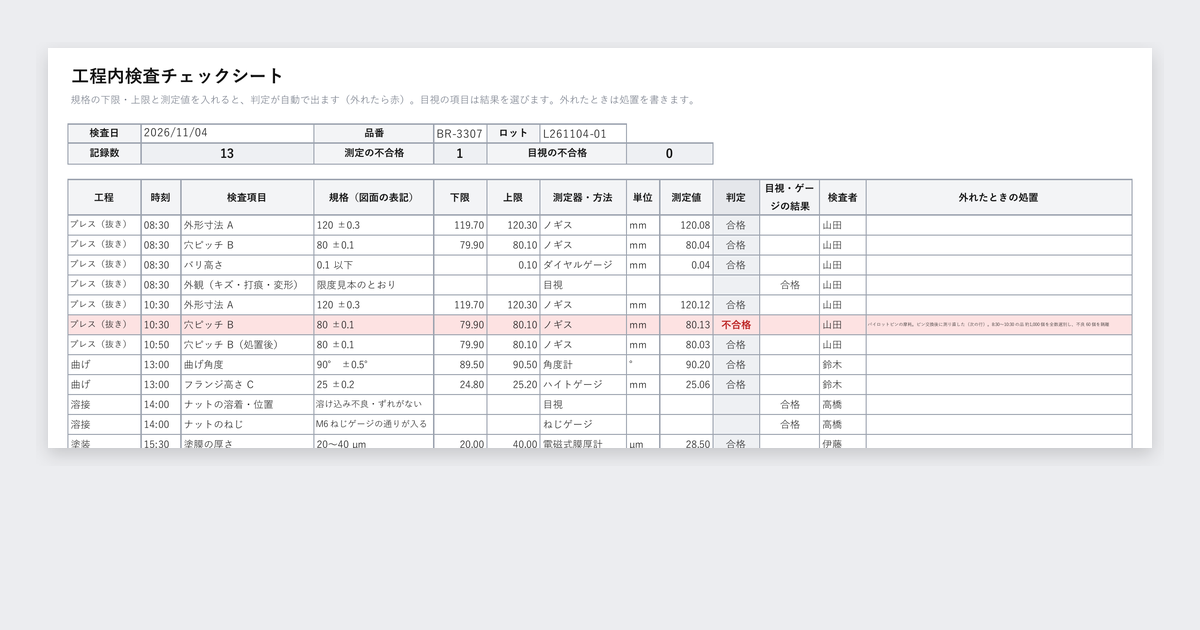
Excel の「記入例」シートと同じ内容です。グレーの列は自動で計算され、すぐ確かめる行は赤、期限の近い行は黄色で表示されます。
工程内検査チェックシート
規格の下限・上限と測定値を入れると、判定が自動で出ます(外れたら赤)。目視の項目は結果を選びます。外れたときは処置を書きます。
検査日2026/11/04
品番BR-3307
ロットL261104-01
記録数13
測定の不合格1
目視の不合格0
| 工程 | 時刻 | 検査項目 | 規格(図面の表記) | 下限 | 上限 | 測定器・方法 | 単位 | 測定値 | 判定 | 目視・ゲージの結果 | 検査者 | 外れたときの処置 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| プレス(抜き) | 08:30 | 外形寸法 A | 120 ±0.3 | 119.70 | 120.30 | ノギス | mm | 120.08 | 合格 | 山田 | ||
| プレス(抜き) | 08:30 | 穴ピッチ B | 80 ±0.1 | 79.90 | 80.10 | ノギス | mm | 80.04 | 合格 | 山田 | ||
| プレス(抜き) | 08:30 | バリ高さ | 0.1 以下 | 0.10 | ダイヤルゲージ | mm | 0.04 | 合格 | 山田 | |||
| プレス(抜き) | 08:30 | 外観(キズ・打痕・変形) | 限度見本のとおり | 目視 | 合格 | 山田 | ||||||
| プレス(抜き) | 10:30 | 外形寸法 A | 120 ±0.3 | 119.70 | 120.30 | ノギス | mm | 120.12 | 合格 | 山田 | ||
| プレス(抜き) | 10:30 | 穴ピッチ B | 80 ±0.1 | 79.90 | 80.10 | ノギス | mm | 80.13 | 不合格 | 山田 | パイロットピンの摩耗。ピン交換後に測り直した(次の行)。8:30〜10:30 の品 約1,000 個を全数選別し、不良 60 個を隔離 | |
| プレス(抜き) | 10:50 | 穴ピッチ B(処置後) | 80 ±0.1 | 79.90 | 80.10 | ノギス | mm | 80.03 | 合格 | 山田 | ||
| 曲げ | 13:00 | 曲げ角度 | 90° ±0.5° | 89.50 | 90.50 | 角度計 | ° | 90.20 | 合格 | 鈴木 | ||
| 曲げ | 13:00 | フランジ高さ C | 25 ±0.2 | 24.80 | 25.20 | ハイトゲージ | mm | 25.06 | 合格 | 鈴木 | ||
| 溶接 | 14:00 | ナットの溶着・位置 | 溶け込み不良・ずれがない | 目視 | 合格 | 高橋 | ||||||
| 溶接 | 14:00 | ナットのねじ | M6 ねじゲージの通りが入る | ねじゲージ | 合格 | 高橋 | ||||||
| 塗装 | 15:30 | 塗膜の厚さ | 20〜40 µm | 20.00 | 40.00 | 電磁式膜厚計 | µm | 28.50 | 合格 | 伊藤 | ||
| 塗装 | 15:30 | 外観(ブツ・タレ・色むら) | 限度見本のとおり | 目視 | 合格 | 伊藤 |
このテンプレートでできること
- 下限・上限と測定値から、合格・不合格を自動で判定
- 不合格の行は赤で表示し、件数を上に集計
- 目視・ゲージの項目は、合格・不合格・該当なしから選ぶだけ
- 時刻・工程・検査者・処置を同じ行に残せる
- 片側だけの規格(〇〇以下など)にも対応
- フィルタ・見出しの固定・A4横の印刷設定済み
こんな方におすすめ
- 初品・中間・終品の検査を、紙のチェックシートに手書きしている方
- 規格外れに気づくのが遅れ、選別の数が増えてしまったことがある方
- 検査の記録を、不良の原因の分析やお客様への説明に使いたい方
シートの構成
- 使い方
- 入力する列・自動で計算する列の見分け方と手順
- 記入例
- 板金ブラケットの4工程・13件。穴ピッチの上限外れと処置の例を含む
- 工程内検査チェックシート
- 空欄のシート(100行)。品番・ロットごとにコピーして使う
- 検査の決め方
- 検査のタイミング・項目・頻度の決め方
項目と書き方
| 項目 | 書き方 | 例 |
|---|---|---|
| 時刻 | 測った時刻。初品・中間・終品のどれかわかるようにする | 08:30 |
| 検査項目・規格 | QC工程表・検査基準書の項目と、図面の表記 | 穴ピッチ B / 80 ±0.1 |
| 下限・上限 | 規格を数字で。片側だけの規格は片方を空ける | 79.90 / 80.10 |
| 測定値 | 1行に1つの値。複数個測るときは行を分ける | 80.04 |
| 判定 | 自動。下限・上限の内なら合格、外なら不合格(赤) | 合格 |
| 目視・ゲージの結果 | 限度見本やゲージで見る項目。合格・不合格・該当なし | 合格 |
| 外れたときの処置 | 原因・処置・さかのぼって確かめた範囲 | ピン交換、前の約1,000 個を全数選別 |
作るときの注意
01
項目と頻度はQC工程表に合わせる
どの工程で、何を、何個、どの頻度で測るかを QC 工程表で決め、その順番で行を並べます。人によって測る項目が変わらないようにします。
02
外れたら、さかのぼる範囲を決める
不合格のときは、前回の合格からの間に作った品を確かめます。何個を選別し、何個が不良だったかを処置の欄に書きます。
03
処置のあとに測り直す
設備や金型を直したら、もう一度測って合格を確かめ、別の行に残します。
04
測定器の校正期限も見る
期限の切れた測定器で測った値は使えません。計測器管理台帳と合わせて管理します。
項目の根拠にした規格
- ISO 9001:2015 8.5.1 製造の管理(監視・測定の実施)
- ISO 9001:2015 8.6 製品のリリース(合否の判定基準への適合の証拠)
- ISO 9001:2015 8.7 不適合なアウトプットの管理
手作業を減らすなら
GenApp
工程内検査を、現場のタブレットから記録する
測った値をその場で入れると合否が出て、不合格なら班長と品質保証に知らせます。30分のデモで、工程内検査の記録をシステムにしてお見せします。
デモを予約するよくある質問
1つの項目を5個測るときはどう書きますか?
1行に1つの値なので、5行に分けて書きます。最大と最小をまとめて書く成績書の形は、検査成績書のテンプレートが向いています。
規格が「〇〇以下」のときは?
上限だけ入れ、下限は空けます。片側だけで判定します。
目視の項目は判定の列に出ませんか?
判定の列は測定値のある行だけ出ます。目視やゲージの項目は「目視・ゲージの結果」の列から選びます。
タブレットで現場から入れたいのですが?
Excel のままでもタブレットで入力できますが、同時に複数人で入れると上書きが起きやすくなります。現場で入れて事務所ですぐ見たいときは、GenApp のような業務システムが向いています。
フォームを送信すると、すぐにダウンロードできます
関連する資料
製造業の書類DXガイド(検査成績書・ミルシート・注文書)
製造業で紙・FAX・PDFのまま残りやすい検査成績書・ミルシート・注文書を例に、読み取り(GenOCR)、品質記録と承認(GenApp)、基幹システムへの入力(GenWorker)、図面の照合(図面AI)までを1冊にまとめました。
PDF 24ページ 2026.10.24 更新
すぐ使える業務システム設計シート 6業務分|受注・検査成績書・請求書受領・図面・外注・契約資産台帳
受注管理、検査成績書・品質記録、請求書受領・支払管理、図面管理・図面検索、外注・協力会社管理、契約・資産台帳の6業務について、台帳に持たせる項目、承認の流れ、帳票、AIで自動にできる処理、よくある失敗を1組にまとめました。
PDF 15ページ 2026.10.24 更新